
Hartowanie stali – na czym polega i w jakiej temperaturze hartować?
Zastanawiasz się, w jakiej temperaturze hartować stal? Hartowanie stali jest kluczowym procesem obróbki cieplnej, który nadaje jej pożądane właściwości mechaniczne, takie jak twardość i wytrzymałość. Jednakże, wybór odpowiedniej temperatury hartowania jest fundamentalnym czynnikiem wpływającym na ostateczną jakość materiału. Warto zgłębić, jak temperatura wpływa na procesy zachodzące w strukturze metalu.
Hartowanie stali to kluczowy proces obróbki cieplnej, którego celem jest zmiana mikrostruktury materiału i uzyskanie wysokiej twardości, wytrzymałości oraz odporności na zużycie mechaniczne. Prawidłowo przeprowadzony proces wymaga precyzyjnej kontroli parametrów technologicznych, takich jak szybkość nagrzewania, czas wygrzewania w temperaturze austenityzowania oraz właściwy dobór ośrodka chłodzącego. Niezależnie od tego, czy obróbce poddawana jest stal narzędziowa, konstrukcyjna czy stopowa, kluczowym czynnikiem decydującym o powodzeniu jest stabilność i dokładność rozkładu temperatury w komorze roboczej. Błędy w doborze parametrów mogą prowadzić do pęknięć hartowniczych, odkształceń wymiarowych lub braku osiągnięcia wymaganej twardości. W tym artykule omawiamy, na czym polega hartowanie stali, przedstawiamy przejrzystą tabelę temperatur dla poszczególnych gatunków oraz wyjaśniamy, jak dobierać urządzenia do profesjonalnej obróbki cieplnej w zakładach produkcyjnych i narzędziowniach.
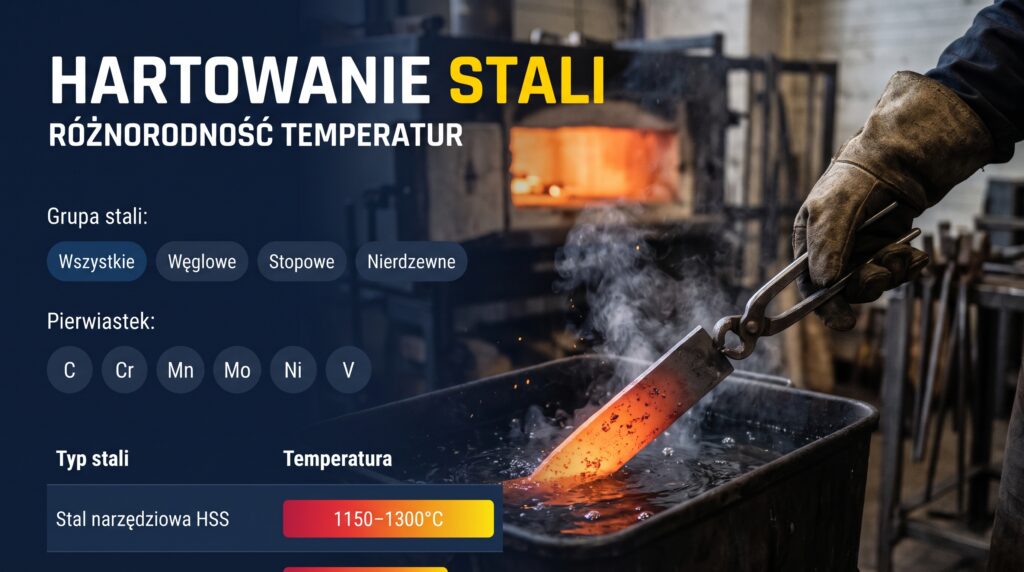
W jakiej temperaturze hartować stal? Klucz do sukcesu
Temperatura hartowania odgrywa zasadniczą rolę w procesie, ponieważ wpływa bezpośrednio na strukturę mikroskopową stali. Podczas hartowania stal jest ogrzewana do odpowiedniej temperatury, a następnie chłodzona w szybki sposób, aby uzyskać pożądane właściwości. Szerszy opis zjawisk fizykochemicznych zachodzących podczas obróbki cieplnej można znaleźć w encyklopedycznym opracowaniu procesów, jakim jest hartowanie na Wikipedii. Idealna temperatura zależy zawsze od gatunku stali oraz jej przeznaczenia.
Różnorodność stali, różnorodność temperatur
Każdy rodzaj stali ma swoje wymagania dotyczące temperatury hartowania. Węglowe stale narzędziowe hartuje się zwykle w zakresie 750–850°C, stale stopowe najczęściej w 800–1100°C, a stale szybkotnące HSS nawet w 1150–1300°C. Wybierz grupę stali lub pierwiastek stopowy, aby szybko znaleźć interesujące Cię gatunki.
C – węgiel: Zwiększa twardość i wytrzymałość stali.
Cr – chrom: Zwiększa odporność na korozję i utlenianie, poprawia twardość.
Mn – mangan: Zwiększa wytrzymałość i twardość, poprawia hartowność.
Mo – molibden: Zwiększa wytrzymałość w wysokich temperaturach, poprawia hartowność.
Ni – nikiel: Zwiększa wytrzymałość i odporność na korozję, poprawia ciągliwość.
V – wanad: Zwiększa twardość i wytrzymałość, poprawia hartowność.
W – wolfram: Zwiększa twardość w wysokich temperaturach.
Co – kobalt: Zwiększa twardość w wysokich temperaturach.
Si – krzem: Zwiększa wytrzymałość i sprężystość, poprawia odporność na utlenianie.
| Typ stali | Skład chemiczny | Temperatura hartowania |
|---|---|---|
700°C900°C1100°C1300°C | ||
| Stal węglowa niskowęglowa** | 0,1–0,3% C | 850–900°C |
| Stal węglowa średniowęglowa | 0,3–0,6% C | 800–850°C |
| Stal węglowa wysokowęglowa | powyżej 0,6% C | 780–820°C |
| Stal stopowa chromowa | dodatek Cr (1–3%) | 850–1000°C |
| Stal stopowa manganowa | dodatek Mn (1–13%) | 800–950°C |
| Stal stopowa molibdenowa | dodatek Mo (0,15–0,45%) | 850–1050°C |
| Stal stopowa niklowa | dodatek Ni (2–5%) | 800–1000°C |
| Stal stopowa wanadowa | dodatek V (0,1–0,3%) | 850–1100°C |
| Stal nierdzewna austenityczna* | dodatek Cr (18–20%) i Ni (8–10%) | 1000–1100°C |
| Stal nierdzewna ferrytyczna* | dodatek Cr (12–17%) | 950–1050°C |
| Stal nierdzewna martenzytyczna | dodatek Cr (12–18%) | 950–1050°C |
| Stal narzędziowa HSS | dodatek W, Mo, Cr, V, Co | 1150–1300°C |
| Stal narzędziowa węglowa | 0,6–1,4% C | 750–850°C |
| Stal sprężynowa | dodatek Si, Mn, Cr, Mo | 850–950°C |
* Stale nierdzewne austenityczne i ferrytyczne nie utwardzają się przez hartowanie jak stale węglowe – podany zakres dotyczy obróbki w wysokiej temperaturze (np. przesycania). ** Stale niskowęglowe słabo się hartują – zwykle najpierw nawęgla się ich powierzchnię. Dokładną temperaturę zawsze podaje karta materiałowa danego gatunku.
Na czym polega hartowanie stali i jakie są jego etapy?
Hartowanie to rodzaj obróbki cieplnej, którego celem jest zwiększenie twardości i wytrzymałości stali. Stal nagrzewa się do temperatury, w której jej struktura zamienia się w austenit, a następnie bardzo szybko chłodzi. Szybkie chłodzenie nie pozwala atomom węgla „uciec” ze struktury i powstaje martenzyt – twarda, ale krucha faza. To właśnie przemiana austenityczno-martenzytyczna odpowiada za efekt hartowania. Cały proces składa się z trzech etapów:
Nagrzewanie
Stal nagrzewa się do temperatury hartowania – zwykle 30–50°C powyżej temperatury przemiany w austenit. Nagrzewanie powinno być równomierne, aby uniknąć odkształceń i pęknięć, zwłaszcza w detalach o zmiennym przekroju.
Wygrzewanie
Detal przetrzymuje się w temperaturze hartowania, aż nagrzeje się na wskroś, a węgiel i pierwiastki stopowe rozpuszczą się w austenicie. Czas wygrzewania zależy od grubości detalu i gatunku stali – stale stopowe wymagają go więcej niż węglowe.
Szybkie chłodzenie
Rozgrzany detal zanurza się w ośrodku chłodzącym. Chłodzenie musi być szybsze od tzw. krytycznej szybkości chłodzenia danego gatunku – inaczej zamiast martenzytu powstaną miększe struktury.
Dobór ośrodka chłodzącego jest równie ważny jak to, w jakiej temperaturze hartować stal:
Dlaczego wykonuje się odpuszczanie stali po hartowaniu?
Stal zaraz po hartowaniu jest bardzo twarda, ale też krucha i pełna naprężeń własnych. W takim stanie łatwo pęka – nawet przy niewielkim uderzeniu albo samoistnie, kilka godzin po hartowaniu. Dlatego bezpośrednio po hartowaniu wykonuje się odpuszczanie: stal ponownie nagrzewa się do znacznie niższej temperatury, przetrzymuje i powoli chłodzi. Odpuszczanie usuwa naprężenia, zmniejsza kruchość i pozwala uzyskać właściwy kompromis między twardością a udarnością.
Zachowuje wysoką twardość, usuwa część naprężeń. Stosowane do narzędzi skrawających, noży i sprawdzianów.
Daje dobrą sprężystość przy wciąż wysokiej wytrzymałości. Typowe dla sprężyn, resorów i matryc.
Zapewnia najlepszą udarność i ciągliwość. Hartowanie z wysokim odpuszczaniem to tzw. ulepszanie cieplne części maszyn – wałów, kół zębatych, śrub.
Im wyższa temperatura odpuszczania, tym niższa twardość, ale większa odporność na uderzenia. Stale szybkotnące (HSS) odpuszcza się zwykle dwu- lub trzykrotnie w temperaturze ok. 550°C. Do tego procesu najlepiej sprawdza się osobny piec do odpuszczania z dokładną regulacją niskich temperatur.
Metody hartowania i dobór urządzeń grzewczych
W praktyce stosuje się kilka metod hartowania. Wybór zależy od kształtu detalu, wymaganych właściwości i skali produkcji.
Hartowanie objętościowe w piecu komorowym
Cały detal nagrzewa się w komorze pieca do temperatury hartowania i chłodzi w oleju, wodzie lub na powietrzu. Metoda uniwersalna – od pojedynczych narzędzi po serie części maszyn.
Hartowanie w atmosferze ochronnej
Nagrzewanie w atmosferze gazu ochronnego lub w próżni chroni powierzchnię przed utlenianiem i odwęgleniem. Ważne przy precyzyjnych detalach i stalach narzędziowych.
Hartowanie powierzchniowe (indukcyjne, płomieniowe)
Nagrzewa się tylko warstwę wierzchnią – szybko, indukcyjnie lub palnikiem. Powierzchnia jest twarda i odporna na ścieranie, a rdzeń pozostaje ciągliwy. Stosowane m.in. do wałów i kół zębatych.
Stale niskowęglowe, które same słabo się hartują, najpierw się nawęgla (wzbogaca powierzchnię w węgiel), a dopiero potem hartuje.
Dlaczego precyzyjna kontrola temperatury jest tak ważna?
Różnica kilkudziesięciu stopni potrafi zdecydować o wyniku hartowania. Zbyt niska temperatura oznacza niepełną przemianę i za małą twardość, zbyt wysoka – rozrost ziarna, kruchość, odwęglenie i odkształcenia. Dlatego nowoczesny piec hartowniczy powinien mieć:
Produkujemy piece hartownicze i piece do odpuszczania – także na wymiar, pod konkretny proces i wielkość wsadu. Odpowiedz na kilka pytań, a przygotujemy propozycję i wycenę.
Skonfiguruj piec →Dopasowanie temperatury do celu
Ostateczny wybór temperatury hartowania zależy od wielu czynników, takich jak rodzaj stali, pożądane właściwości mechaniczne oraz wymagania końcowego zastosowania. Dobrze dobrana temperatura hartowania może znacząco poprawić wytrzymałość, twardość i odporność na zużycie stali, co przekłada się na lepszą wydajność i trwałość gotowego produktu.
Podsumowanie
Temperatura hartowania to kluczowy czynnik wpływający na właściwości mechaniczne stali. Dobrze dobrana temperatura może sprawić, że stal będzie odporna na zużycie, twarda i wytrzymała, co jest kluczowe dla wielu zastosowań, od narzędzi po części maszyn. Dlatego też, zrozumienie i kontrola temperatury hartowania jest niezbędna dla każdego producenta, który dąży do osiągnięcia doskonałej jakości swoich produktów.
Hartowanie stali – najczęstsze pytania (FAQ)
Co to jest hartowanie stali i jaki jest jego główny cel?
Hartowanie stali to proces obróbki cieplnej polegający na nagrzaniu materiału do temperatury austenityzowania, wytrzymaniu w niej oraz szybkim schłodzeniu. Głównym celem jest znaczne zwiększenie twardości oraz odporności stali na ścieranie i zużycie.
Dlaczego po hartowaniu stali stosuje się odpuszczanie?
Odpuszczanie przeprowadza się bezpośrednio po hartowaniu, aby zredukować powstałe naprężenia wewnętrzne oraz zmniejszyć kruchość materiału, dopasowując jego właściwości mechaniczne do wymagań danej aplikacji. Służy do tego piec do odpuszczania z dokładną regulacją temperatury.
W jakiej temperaturze hartuje się stal narzędziową?
Temperatura hartowania zależy od dokładnego gatunku stali. Węglowe stale narzędziowe hartuje się zwykle w 750–850°C, stopowe stale narzędziowe najczęściej w 800–1100°C, a stale szybkotnące HSS nawet w 1150–1300°C. Dokładne wartości warto weryfikować w tabelach technologicznych i kartach materiałowych.
Jaki piec wybrać do profesjonalnego hartowania stali w zakładzie?
Do profesjonalnego hartowania stosuje się stacjonarne piece komorowe gwarantujące wysoką jednorodność temperatury i dokładną regulację procesu. Zapraszamy do kontaktu z ekspertami Elektrocast w celu doboru urządzenia dopasowanego do potrzeb produkcyjnych – możesz też skorzystać z naszego konfiguratora pieca.

