
Regeneracja zużytych elementów maszyn wymaga nie tylko precyzyjnej obróbki mechanicznej, ale przede wszystkim przywrócenia właściwości materiału. Odpowiednio przeprowadzona obróbka cieplna komponentów – wrzecion, wałów czy części przekładni – nadaje im wymaganą twardość, wytrzymałość i odporność na zmęczenie. Dzięki temu zregenerowana część znów pracuje jak nowa, a zakład unika kosztownego zakupu zamiennika.
Obróbka cieplna komponentów – klucz do dłuższej pracy maszyn
Wielu inżynierów i kierowników utrzymania ruchu staje przed dylematem: kupić nowy podzespół czy zregenerować stary? W większości przypadków regeneracja jest szybsza i wyraźnie tańsza. Nie kończy się jednak na napawaniu, szlifowaniu i przywróceniu kształtu. Obróbka cieplna metali to kontrolowane nagrzewanie, wygrzewanie i chłodzenie, które porządkuje strukturę stali. Bez odprężenia i właściwego utwardzenia nawet starannie odtworzony detal szybko ulegnie ponownemu uszkodzeniu.
Trzy procesy, które przywracają części do życia
W regeneracji najczęściej stosuje się trzy procesy. Różnią się temperaturą, czasem wygrzewania i – przede wszystkim – sposobem chłodzenia. Wybierz proces, aby zobaczyć jego przebieg na wykresie.
Wyżarzanie odprężające stosuje się przed i po spawaniu lub napawaniu. Lokalne nagrzanie spoiny zostawia w materiale naprężenia, które z czasem wykrzywiają detal albo prowadzą do pęknięć. Równomierne wygrzanie całej części w piecu i powolne studzenie usuwa je bez zmiany twardości.
Hartowanie nadaje stali wysoką twardość. Część nagrzewa się w piecu hartowniczym do temperatury hartowania, wygrzewa, aż cały przekrój osiągnie temperaturę, a następnie gwałtownie chłodzi. Zahartowana stal jest twarda, ale krucha – dlatego po hartowaniu zawsze wykonuje się odpuszczanie.
Odpuszczanie usuwa kruchość po hartowaniu. Niska temperatura (150–250°C) zachowuje dużą twardość, potrzebną np. w narzędziach. Wysoka (500–650°C) daje lepszą udarność – hartowanie z wysokim odpuszczaniem to ulepszanie cieplne, typowe dla wałów i wrzecion.
Wykres jest schematyczny. Dokładne temperatury i czasy zależą od gatunku stali i wielkości detalu – zawsze podaje je karta materiałowa.
Ścieżka regeneracji krok po kroku
Kolejność operacji zależy od rodzaju części i sposobu jej zużycia. Wybierz element, aby zobaczyć typową ścieżkę regeneracji.
- Ocena zużyciaPomiary, badanie twardości i sprawdzenie pęknięć.
- Odprężanie wstępneUsuwa naprężenia z eksploatacji przed spawaniem.
- NapawanieOdbudowa zużytych czopów i powierzchni.
- Wyżarzanie odprężająceUsuwa naprężenia po napawaniu i chroni przed krzywieniem.
- Obróbka mechanicznaToczenie i szlifowanie na wymiar.
- Ocena zużyciaPomiar bicia, twardości i stanu powierzchni.
- Obróbka wstępnaUsunięcie zużytej warstwy z naddatkiem na szlif.
- HartowanieRównomierne nagrzanie całego wrzeciona i szybkie chłodzenie.
- OdpuszczanieUstalenie docelowej twardości i usunięcie kruchości.
- SzlifowaniePrzywrócenie dokładności wymiarowej i bicia.
- Ocena zużyciaKontrola zębów, pittingu i pęknięć u podstawy.
- Wykonanie lub odbudowaObróbka uzębienia z naddatkiem.
- HartowanieUtwardzenie zębów dla odporności na ścieranie.
- Odpuszczanie niskieZachowanie twardości przy mniejszej kruchości.
- WykańczanieSzlifowanie lub docieranie uzębienia.
operacje wykonywane w piecu
Największe wyzwania przy obróbce precyzyjnych detali
Wrzeciona i precyzyjne części maszyn pracują przy wysokich obrotach i dużych obciążeniach, więc nawet niewielkie odchyłki mają znaczenie. Poniżej trzy najczęstsze problemy i sposoby, by ich uniknąć.
Skąd się bierze
Nierównomierna temperatura w komorze lub zbyt szybkie, nierówne chłodzenie skręca i wygina długie detale, takie jak wały i wrzeciona.
Jak zapobiegać
Piec z równym rozkładem temperatury, właściwe podparcie detalu w komorze, odprężanie przed hartowaniem i dobrany ośrodek chłodzący.
Skąd się bierze
Części o zmiennej grubości ścianek nagrzewają się nierówno – cienkie sekcje szybciej się przegrzewają, grube nie dogrzewają się na wskroś.
Jak zapobiegać
Precyzyjny sterownik, stopniowe nagrzewanie z przystankami i wygrzanie, aż cały przekrój osiągnie temperaturę.
Skąd się bierze
W wysokiej temperaturze powierzchnia stali utlenia się, a z warstwy wierzchniej może uciekać węgiel, co obniża jej twardość.
Jak zapobiegać
Pozostawienie naddatku na szlifowanie, owinięcie detalu folią do hartowania lub użycie pasty ochronnej oraz unikanie zbyt długiego wygrzewania.
Jakie parametry pieca mają znaczenie?
Odprężanie po spawaniu, hartowanie czy odpuszczanie to operacje, w których błąd rzędu kilkunastu stopni może zniweczyć całą regenerację. Dlatego piec do obróbki cieplnej musi przede wszystkim trzymać temperaturę.
- ±°C
- Stabilna temperatura. Sterownik utrzymuje zadaną wartość przez cały czas wygrzewania, bez przegrzewania detalu.
- Komora
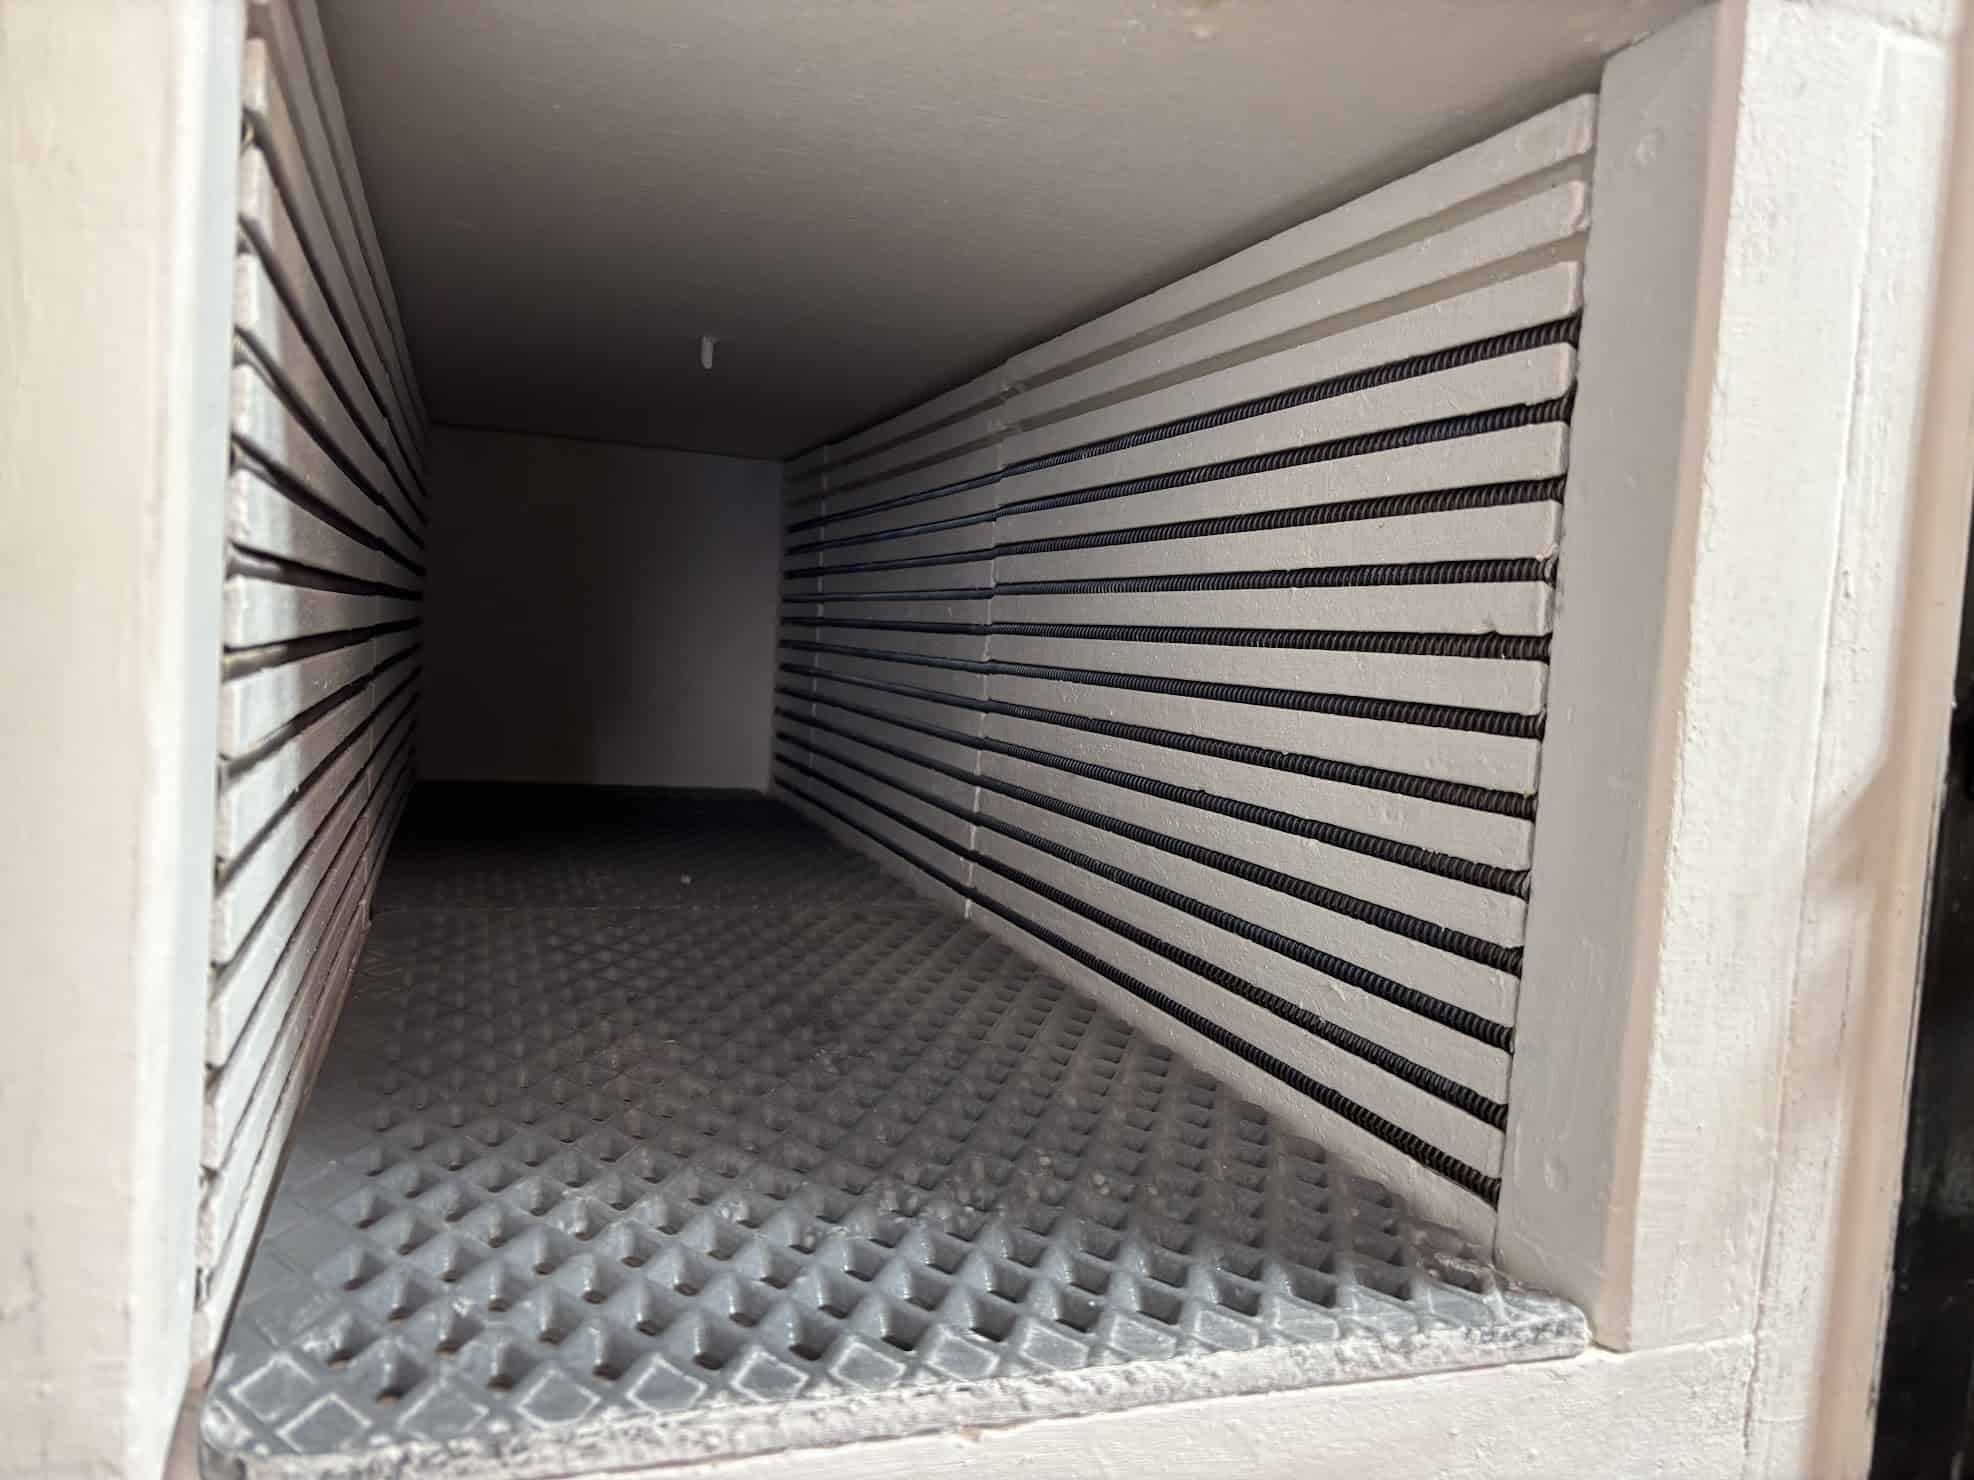
- Równy rozkład ciepła. Grzałki na kilku ścianach sprawiają, że długi wał nagrzewa się jednakowo na całej długości. Do wałów i wrzecion sprawdzają się piece do hartowania długich elementów.
- Program
- Wieloetapowe sterowanie. Stopniowe nagrzewanie, wygrzewanie i kontrolowane studzenie ustawiasz raz i powtarzasz dla każdej partii.
- Wymiary
- Komora dopasowana do detali. Wnętrze mieści najdłuższe regenerowane części z zapasem na swobodny przepływ ciepła. Jeśli standardowe wymiary nie pasują, przygotujemy konfigurację na wymiar.
A co z nawęglaniem i azotowaniem?
Nawęglanie i azotowanie utwardzają tylko warstwę wierzchnią przy zachowaniu ciągliwego rdzenia, co sprawdza się m.in. w kołach zębatych. Wymagają jednak specjalnych atmosfer i dedykowanych instalacji, dlatego zwykle zleca się je wyspecjalizowanym hartowniom. W zakładzie regeneracyjnym, na co dzień, najczęściej wykonuje się odprężanie, hartowanie i odpuszczanie – do tych operacji służą piece komorowe.
Podsumowanie
Regeneracja maszyn nie obejdzie się bez obróbki cieplnej. Dobrze zaplanowane odprężanie, hartowanie i odpuszczanie przywracają częściom właściwą strukturę i pozwalają im bezpiecznie pracować przez długie lata – za ułamek ceny nowego podzespołu.
Piec do obróbki cieplnej dla Twojego zakładu
Projektujemy i produkujemy piece komorowe do odprężania, hartowania i odpuszczania. Dobierzemy wielkość komory i temperaturę pracy do części, które regenerujesz.
Zobacz piece komorowe
Odpowiadamy na zapytania w ciągu 24 godzin.

